

自動丸鋸盤購入者向けガイド: 投資前に知っておくべきこと
 2026.06.09
 業界ニュース
自動丸鋸盤の実際の違い
自動丸鋸盤は単なるモーター付き丸鋸ではありません。決定的な特徴は自動化です。オペレーターが各カットを手動でガイドする必要がなく、機械が材料の供給、カットの位置決め、クランプ、サイクルシーケンスを処理します。構成に応じて、バーまたはコイルからの材料の供給、長さの測定、個数のカウント、および供給のスタッキングをすべて単一の生産サイクルに統合して処理することもできます。
この違いは、手動または半自動の代替手段と比較して経済性と適用範囲を直接変えるため、重要です。手動鋸の熟練したオペレーターは、天気の良い日には 1 時間あたり 100 ~ 150 回の切断を完了する可能性がありますが、長時間勤務すると一貫性が低下します。生産環境で稼働する自動丸鋸切断機は、稼働全体にわたって寸法公差が一貫して維持され、1 時間あたり 400 ~ 800 回の切断を維持できます。切断量、長さの精度、または人件費が制約となる作業の場合、そのギャップが投資のビジネス ケース全体になります。
自動化により、オペレーターの役割も変わります。オペレータはカットを実行するのではなく、ジョブをプログラムし、材料をロードし、サイクルを監視し、例外を処理します。多くの場合、1 人のオペレーターが複数の機械を同時に監視できるため、手動切断では得られない有意義な労働効率が得られます。
自動丸鋸の主な種類とそれぞれの適合箇所
このカテゴリには、さまざまな材料、カット量、生産環境向けに設計されたさまざまな機械アーキテクチャが含まれます。どのタイプがアプリケーションに適合するかを理解することが、特定のモデルを評価する前の最初のフィルターです。
コールドソー(自動金属丸鋸盤)
コールドソーは、熱ではなく切りくずを生成するために、切削液を使用して低 RPM で動作する歯付きの円形ブレードを使用します。ブレードが冷たいままであるため、切断面に熱影響部がなく、ほとんどの場合バリがなく、切断刃が硬化することもありません。自動冷間鋸盤は、中実棒材、構造用鋼、アルミニウム押出材、銅、真鍮の精密切断には主な選択肢です。切断品質は十分に高いため、多くの用途では二次仕上げが不要です。生のスループットの点では研磨鋸や摩擦鋸よりも遅いですが、切断品質と刃の寿命により、ほとんどの金属製造の状況においてコスト効率が高くなります。
超硬チップ自動丸鋸切断機
超硬チップ丸鋸はコールドソーよりも高速で動作し、非鉄金属、プラスチック、複合材料、および木質材料の切断に広く使用されています。コールドソーよりも高い送り速度で、きれいで滑らかな切断面を生成します。プログラム可能な送りと長さ停止を備えた自動バージョンは、アルミニウム製造、窓やドアの製造、家具部品の製造で一般的です。ブレードの寿命は、材料の硬度と切りくずのクリアランスに大きく影響されます。ブレードの形状と歯数を材料に適合させることは、切断品質と運転コストの両方にとって重要です。
CNC丸鋸盤
CNC 丸鋸盤は、専用の CNC コントローラーを介して、すべての切断パラメーター (送り速度、ブレード速度、切断角度、長さの停止、サイクル シーケンス) に対するプログラム可能な制御を追加します。これらの機械は、ジョブが頻繁に変更され、切断角度の多様性 (マイターカット、複合角度) が必要とされる、多品種生産環境向けに構築されています。 CNC 制御により、材料の無駄を最小限に抑えるカット リストの自動分類、残材の追跡、ERP または生産管理システムとの統合などの最適化機能が可能になります。固定サイクル自動鋸よりも導入コストが高くなりますが、大幅に優れた柔軟性を実現します。
バンドルおよびマルチストランド自動鋸
複数の棒材、チューブ、または異形材を同時に切断する必要がある作業の場合、バンドルソーは単一サイクルで複数のストランドをクランプして切断します。これにより、サイクルタイムを増やさずにスループットが向上するため、大量の鉄鋼サービスセンターや流通アプリケーションに適しています。トレードオフは、カット角度のオプションが限られており、材料がバンドル全体で均一でなければならないことです。これらのマシンは柔軟性を最適化したマシンではなく、スループットを最適化したマシンです。
マシンを選択する際に比較すべき主な仕様
仕様書 工業用丸鋸盤 多くの数字が含まれています。これらは、マシンが生産要件に適合するかどうかを実際に決定するパラメータです。
| 仕様 | それが意味するもの | なぜそれが重要なのか |
| 最大切断径 | 機械が切断できる最大の円形または四角形のセクション | 予想される最大のワークピースを余裕を持ってカバーする必要があります |
| 刃径 | 鋸刃の物理的なサイズ | 切断能力を決定します。ブレードが大きいほど、交換あたりのコストが高くなります |
| ブレード速度(RPM/m/min) | 回転または外周切削速度 | 材料要件と一致する必要があります。鋼では速すぎると熱が発生します |
| 送り力・送り速度 | ブレードが材料をどれだけ積極的に前進するか | サイクルタイムを短縮します。異なる材質に対して制御可能でなければならない |
| 長さ測定精度 | カット長さの位置決めの公差 | 二次的なサイジング操作が必要かどうかを決定します |
| マイター範囲 | 角度切断範囲 (例: 0° ~ 60°) | ジョブに斜めのカットが含まれる場合は必須 |
| クランピングシステム | 切断中に材料を保持する方法 (油圧、空気圧、機械) | 切断精度、材料マーキング、サイクルタイムに影響を与える |
| 制御システム | PLC、CNC、または独自のコントローラー | プログラミングの柔軟性、統合機能、およびサポートの利用可能性を決定します |
これらのコアパラメータ以外にも、アプリケーションに類似した材料プロファイルに関する実際のサイクルタイムデータを求めてください。メーカーは理想的な条件下での最大速度を見積もっています。必要な長さの公差における特定の材料の実際のスループットは異なる場合があります。メーカーの施設で直接、またはサンプル切断デモンストレーションを通じて、素材のテスト カットをリクエストすることは、購入を決定する前に性能の主張を確認する最も信頼できる方法です。

材料の互換性: 切断対象物に機械を適合させる
自動丸鋸盤は万能の切断工具ではありません。各機械タイプとブレード構成は特定の材料範囲に合わせて最適化されており、間違った材料を間違った機械で使用すると、切断品質が低下し、ブレードの寿命が短くなり、機械自体が損傷する可能性があります。一般的なマテリアルがマシンタイプにどのようにマッピングされるかは次のとおりです。
- 軟鋼および構造用鋼: 自動コールドソー機が標準的な選択肢です。低いブレード速度、切削液、超硬ブレードまたはハイスブレードにより、熱による歪みのないきれいな切断が可能です。研磨ホイールソーは鋼をより速く切断できますが、切断面は粗く硬化した状態になり、二次加工が必要になります。
- ステンレス鋼: 加工硬化を管理するには、軟鋼よりも遅い送り速度とより多くの切削液が必要です。適切な歯形状を備えた専用のステンレス定格ブレードが不可欠です。ステンレスに標準的な軟鋼ブレードを使用すると、切断端の加工硬化が促進され、ブレードの寿命が大幅に短くなります。
- アルミニウムおよび非鉄金属: 高速で動作する超硬チップ自動丸鋸切断機が適しています。アルミニウムには、アルミニウムが生成する長く糸状の切りくずに合わせて設計された、高い歯数、正のすくい角、および切りくずクリアランスを備えたブレードが必要です。切りくずを取り除き、再切削を防ぐために、切削液またはエアブラストが必要です。
- プラスチックと複合材料: ブレードの選択は非常に重要です。間違ったブレードを使用すると、溶けたり、欠けたり、層間剥離が発生したりすることがあります。ほとんどのエンジニアリング プラスチックは、適度な速度で細かい歯の超硬ブレードを使用するときれいに切断できます。繊維強化複合材料には特殊なダイヤモンドまたは PCD (多結晶ダイヤモンド) ブレードが必要であり、適切な除塵を必要とする研磨粉塵が生成されます。
- 木材および木質パネル: 高速超硬チップソーを標準装備。無垢材の場合、歯の形状は木目の方向に一致する必要があります。 MDF、パーティクルボード、ラミネートの場合、目の細かいブレードが化粧ベニヤやラミネートの表面の欠けを最小限に抑えます。
- チューブと中空セクション: 壁の厚さの変化とブレードが各壁から出るときの断続的な切断には、ソリッドバーとは異なるブレード構成が必要です。一部の自動鋸には、さまざまな切断ダイナミクスを管理し、クランプ中のブレードのたわみや材料の崩壊を防ぐために、チューブ固有の送りとクランプ設定が含まれています。
生産性に直接影響を与える自動化機能
工業用丸鋸盤に組み込まれている自動化のレベルは、エントリーレベルの生産システムと完全に統合された生産システムとでは大きく異なります。これらの機能は、目に見える生産性と品質の向上に直接つながります。
自動長さ停止と材料送り
プログラム可能な長さ停止機能により、材料が必要な切断長さに自動的に配置され、手動測定とそれに伴う寸法のばらつきが排除されます。自動バーフィーダーまたはバンドルローダーと組み合わせると、機械は初期設定以降はオペレーターの介入なしでフルバーの完全な切断シーケンスを実行できます。サーボ駆動の長さ位置決め機能を備えたマシンでは、バー全長にわたって ±0.1 mm の精度が達成可能で、ほとんどの手動セットアップで安定して実現できるよりも厳密です。
残材管理と材料の最適化
高度な CNC 丸鋸盤には、各バーからの歩留まりを最大化し、残りの材料を最小限に抑えるためにカット リストを順序付けるカット最適化ソフトウェアが含まれています。この機能は、材料コストが部品コストの大きな割合を占めるステンレス鋼やアルミニウムなどの高価な材料を切断する場合に特に役立ちます。一部のシステムは、残材追跡を統合しており、残りのバーの長さを在庫に記録することで、廃棄するのではなく将来のジョブに割り当てることができます。
適応型送り制御
ハイエンドの自動丸鋸切断機には、切断負荷またはブレードモーター電流をリアルタイムで監視し、送り速度を自動的に調整して最適な切断条件を維持するセンサーが搭載されています。これにより、材料の硬度の変化、ブレードの磨耗、断面形状の変化 (中空部分の入口と出口など) がオペレータの入力なしで補正されます。適応型送り制御により、ブレードの寿命が延長され、切断品質が維持され、予期せぬ硬い材料への積極的な送りによるブレード損傷のリスクが軽減されます。
自動ブレード摩耗補正
ブレードが磨耗すると有効直径が減少し、補正しないと切断位置に影響を与えます。自動ブレード摩耗補正機能を備えた機械は、有効ブレード直径を測定または計算し、それに応じて切断サイクルを調整して長さの精度を維持します。この機能がないと、オペレータはブレードの磨耗に応じて機械を定期的に手動で再調整する必要があります。これは時間のかかるプロセスであり、再調整が遅れると不正確な部品が発生する可能性があります。
工業用丸鋸盤の安全要件
自動丸鋸盤は、適切に設計された安全システムを必要とする速度と力で動作する高エネルギー切断装置です。コンプライアンス要件は市場によって異なりますが、産業用設備の現在の標準慣行を以下に示します。
- ブレードガード: 最新の自動機械では、切断サイクル中のブレードを完全に密閉するのが標準です。ガードは、切断サイクルのどの部分でもブレードへのアクセスを防止する必要があり、ブレードが完全に停止し、蓄積されたエネルギーがすべて消散した場合にのみアクセスを許可する必要があります。
- 安全インターロック: すべてのアクセスドアとガードは機械制御システムに連動しており、機械のサイクル中にガードを開けると切断動作が即座に停止する必要があります。ほとんどの市場では、安全定格のインターロック装置 (IEC 60947-5-3 または同等の規格を満たす) が必要です。
- 緊急停止: 各オペレータ位置および機械本体の非常停止ボタンは必須です。長いインフィードコンベアまたはアウトフィードコンベアを備えた機械では、ラインに沿って間隔を置いて追加の非常停止があり、オペレータが位置に関係なくすぐに非常停止に到達できるようになります。
- 切りくずとクーラントの封じ込め: 金属の切断では切りくずや冷却剤の飛沫が発生しますが、オペレーターや周囲の環境を保護するために、これらは機械の筐体内に収める必要があります。切断ゾーンから切りくずを自動的に除去するチップコンベアシステムは、生産グレードの機械に標準装備されており、手動による洗浄時間を大幅に短縮します。
- 騒音と振動: 産業用丸鋸盤を生産速度で使用すると、重大な騒音レベルが発生する可能性があります。ほとんどのプラットフォームでは、吸音エンクロージャまたは消音パネルがオプションとして利用可能です。オペレーターが 80 ~ 85 dB(A) を超えるレベルにさらされ続ける場合、ほとんどの管轄区域で職場の騒音評価が義務付けられています。
- CE / UL認証: EU または北米市場にそれぞれ販売される機械については、CE マーキング (機械指令 2006/42/EC) および UL または CSA 認証により、機械が該当する安全基準に照らして評価されていることを確認します。これらの認定が最新のものであり、ベース プラットフォームだけでなく、購入する特定のマシン構成をカバーしていることを常に確認してください。
購入価格を超える総所有コスト
自動丸鋸盤の取得コストは最も目に見える数字ですが、10 ~ 15 年の運用期間にわたって最も重要になることはほとんどありません。評価プロセス中に注目に値するコスト カテゴリは次のとおりです。
ブレードのコストと寿命
工業用丸鋸盤の鋸刃は、材料、刃の仕様、切断条件によって大きく異なる経常運転コストを表します。アルミニウム切断用の超硬チップのブレードの価格は 150 ~ 400 ドルで、良好な条件下では数十万の切断に耐えます。スチール用のコールドソーブレードの価格は 300 ~ 800 ドルで、材料グレードと切断パラメータに応じて 50,000 ~ 150,000 回の切断に耐えます。特定の用途に合わせて、カットあたりのブレードの予想コストを計算します。これは、多くの場合、装置の耐用年数にわたる機械のメンテナンスよりも重要な項目です。
切削液システム
コールドソーおよびほとんどの金属切断自動鋸では、冷却、潤滑、および切りくずの洗浄のために切削液が必要です。これには、濃縮液、水処理、流体の分析とメンテナンス、および最終的な使用済み流体の廃棄に継続的なコストがかかります。ミスト抽出システムは資本コストと運用コストをさらに増加させます。大量の操作では、流体管理は運用上の重要な考慮事項です。一部の施設では、流体の取り扱いの複雑さを軽減するために、ニアドライまたは最小量潤滑 (MQL) システムに切り替えています。
計画的なメンテナンスと部品の入手可能性
生産中に稼動する自動丸鋸切断機は、ダウンタイムに実際のコストがかかる重要な資産です。購入前に、メーカーのローカル サービス ネットワーク、スペアパーツの入手可能性とリードタイム、リモート診断サポートの有無を評価してください。メーカーの主要なサービス拠点から離れた市場での事業の場合、この評価により、サプライヤーの優先選択が最安値の選択肢からシフトされる可能性があります。予防メンテナンス キット、サービス契約、オペレーター トレーニング プログラムは、設置後ではなく購入交渉中に価格設定する価値があります。

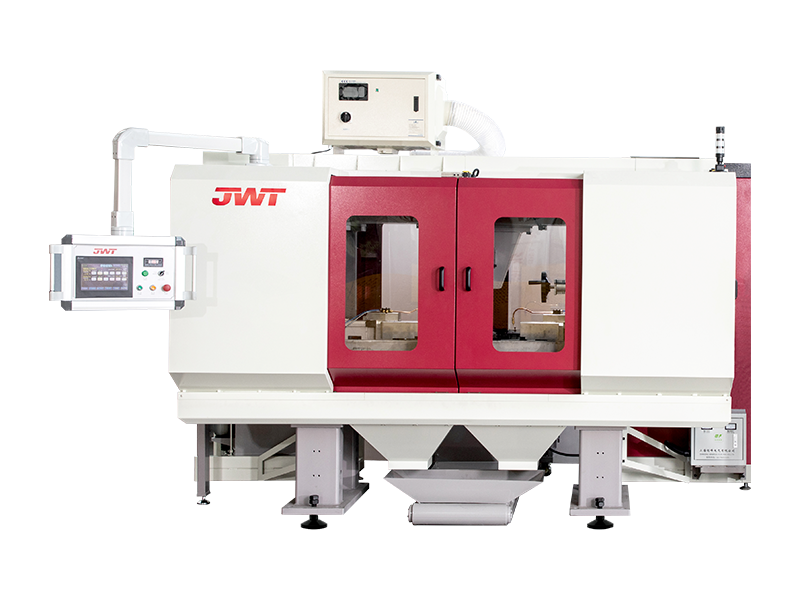
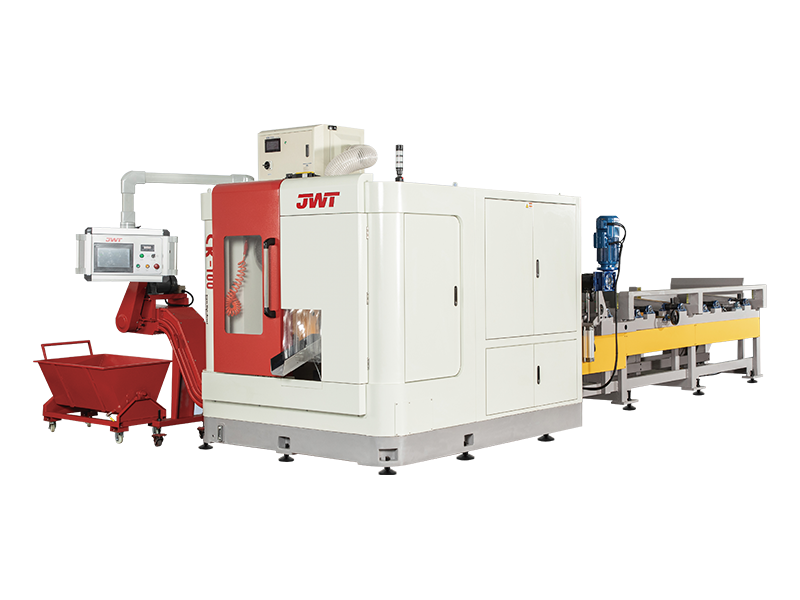
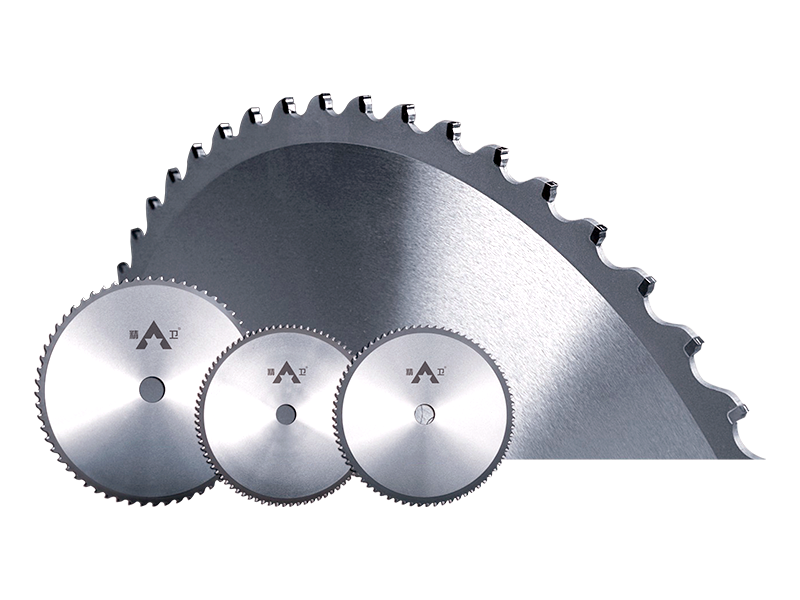
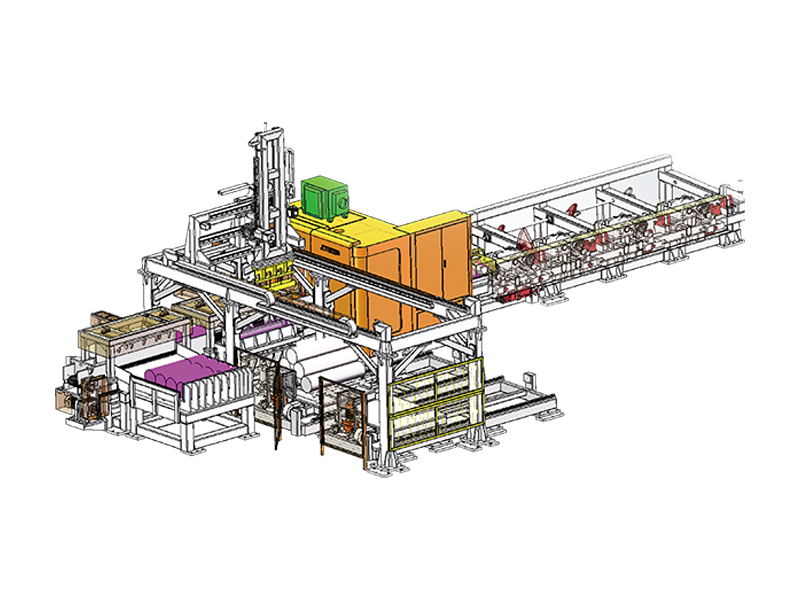
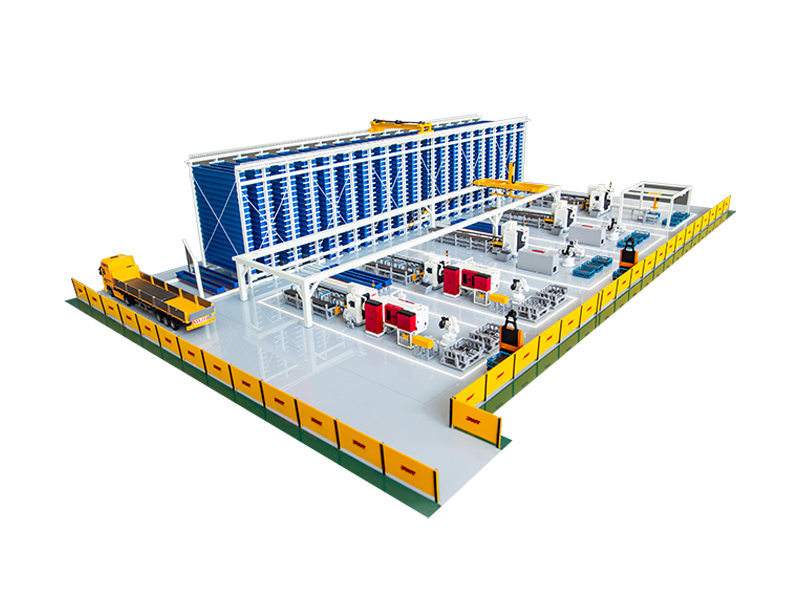
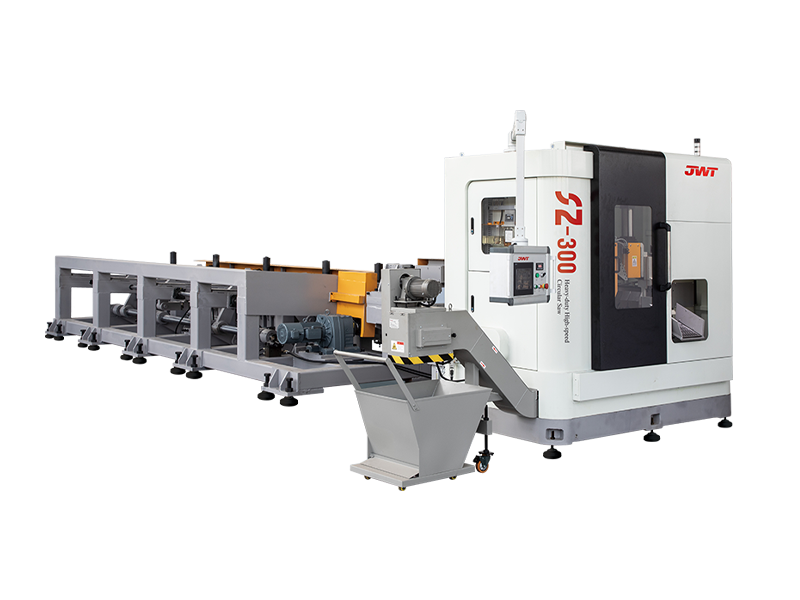
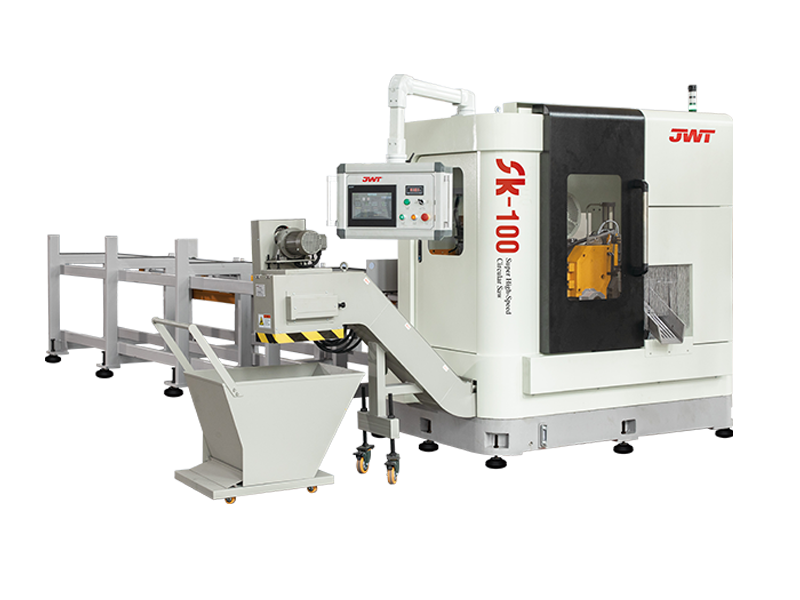
丸鋸盤や生産ラインにご興味がございましたら、ぜひご相談ください。
CONTACT DETAILS
Zhejiang Jingweite Machine Tool Co.,Ltd.
- 浙江省嘉興市海塩市望海ハイテク工業団地吉宜路661号
- TEL:+86-0573-86035661
- E-Mail: [email protected]
製品
Quick link
携帯端末
