

金属切断用自動丸鋸盤: 完全購入者ガイド
 2026.09.02
 業界ニュース
3 交代勤務の鍛造工場を歩いていると、ボトルネックを簡単に見つけることができます。プレス機は動き続け、炉は熱いままですが、鋸テーブルは手動で棒材を積み込み、クランプし、トリミングするオペレーターで混雑しています。その結果、切断プロセスは経験に依存し、疲労により劣化し、生産計画が困難になります。金属切断用自動丸鋸盤が原点を変える。送り速度、クランプ圧力、ブレード速度、切断長さはプログラム可能な値になるため、オペレータによって切断品質が変わることはなくなりました。この機械は、午前 3 時と同じ結果を朝に生成します。合金鋼、軸受鋼、または中径から大径の構造用チューブを切断する工場にとって、これはわずかな改善ではありません。それは、生産量を制限する切断ステーションと、プラントの残りの部分をサポートする切断ステーションとの違いです。
自動丸鋸盤は何をするのですか?
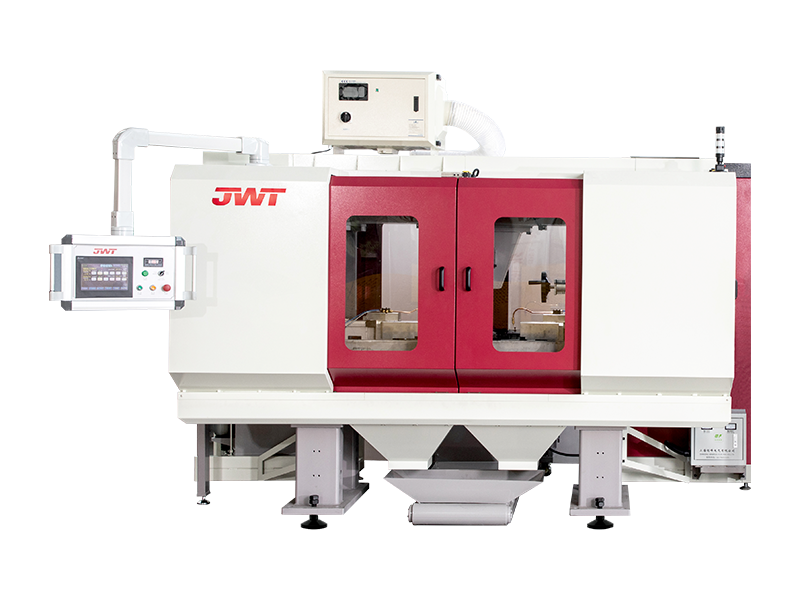
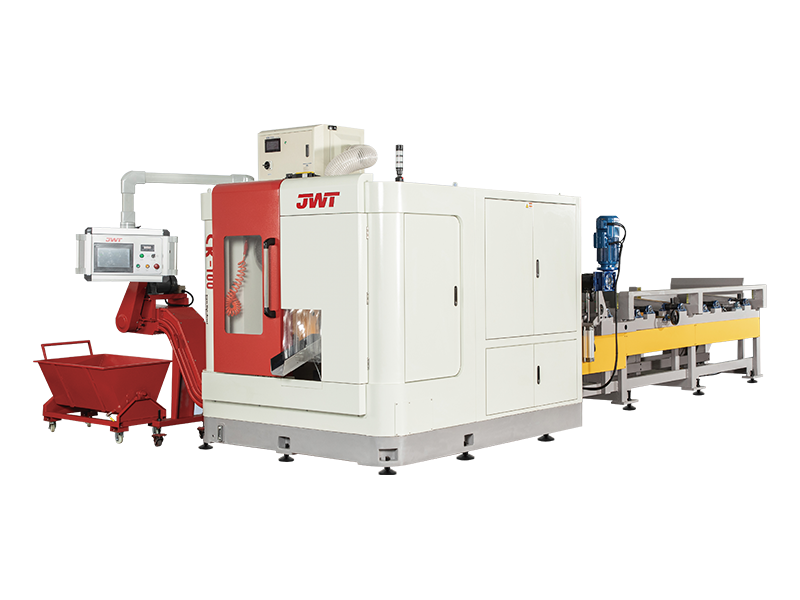
アン 金属切断用自動丸鋸盤 は、サイクル間に手動介入を行わずに中実の棒、チューブ、異形材を切断するように設計された生産ツールです。機械は、供給、クランプ、切断、排出を連続的に処理します。その主な用途は、鍛造、機械加工、ベアリング製造などの下流工程で金属ストックを正確な長さにバッチ切断することです。
核となる価値は再現性です。オペレーターが切断長さ、送り速度、ブレードのパラメータを設定すると、機械は厳しい公差内でサイクルを繰り返します。これは、ショップが正方形のカットを保証するためにオペレーターの目や筋肉の記憶に依存しなくなったことを意味します。これが、すべてのブランクが同じ寸法基準を満たさなければならない業界で自動丸鋸が標準になっている理由です。
実際には、一般的な機械はバーをクランプ万力に送り込み、しっかりと保持し、制御された速度でブレードを回転させ、一定の速度で材料を通してブレードを前進させます。ブレードが後退し、切断片が取り外されて、次のサイクルが始まります。これらは機械の仕事を構成する 5 つのステップであり、それぞれがカットの全体的な精度に貢献します。
金属加工業者が自動丸鋸に切り替える理由
手動丸鋸盤から自動丸鋸盤に移行するショップは、通常、切り替える前にプロセスを比較します。数字が物語を明確に物語っています。
- サイクルタイム: 60 mm の固体炭素鋼棒の場合、高速自動丸鋸では約 20 ~ 40 秒で切断を完了できますが、手動バンドソーでは 2 ~ 3 分かかる場合があります。毎月何千回ものカットを行うと、節約効果が倍増します。
- 切断品質: 制御された送り速度と剛性の高いブレードクランプにより、四角くてきれいな端面が生成されます。通常、表面仕上げは十分に良好であるため、個別のフェーシング作業を削減または排除でき、全体の製造ルートが短縮されます。
- ブレードの寿命: 一貫したブレードの噛み合いと安定した切断パラメータにより、摩耗がより均一になります。多くのユーザーは、手動のこぎりに比べて刃の寿命が約 30% 延びると報告しています。これは主に、刃が不均一な送りや位置ずれしたバーによる衝撃を経験しないためです。
- 材料の無駄: 自動システムは標準機能としてバーエンドのトリミングと長さの検出を処理します。機械は不規則なバーエンドを検出し、トリミングして、最初の使用可能なカットを開始することができます。これにより、スクラップが削減され、損傷したバーエンドがプロセスに送り込まれることが回避されます。
- 労働力の活用: カッティング ステーションにはマガジンを装填したり、時々チェックを行ったりするだけの人員が必要なため、1 人のオペレーターが複数の機械を監督できます。これにより、熟練労働者はより付加価値の高い作業に専念できるようになります。
これらの要因の組み合わせが、鍛造、ベアリング、チューブ製造の工場が高速自動丸鋸に移行した主な理由です。この装置は単に切断を速くするだけではありません。これにより、生産ルート全体がより予測可能になります。
自動丸鋸を定義する主要コンポーネント
機械の構造を理解すると、さまざまなモデルを区別するときに役立ちます。コンポーネントには 3 つの主要なグループがあります。
切断機構
切断機構には、鋸刃、ブレードモーター、ブレードガード、ブレード送り制御システムが含まれます。ブレードモーターは、特に固体鋼を切断する場合、負荷がかかった状態でも速度を維持するのに十分なトルクを供給する必要があります。送り制御システムは油圧式またはサーボ駆動式であることが多く、切削圧力と後退速度を決定します。このグループでは、マシンと同じくらいブレードのタイプが重要です。間違った鋸刃が取り付けられていると、機械は定格切断性能を発揮できません。
マテリアルハンドリングおよび供給システム
このシステムは、全自動機械と半自動機械を区別するものです。供給機構、クランプバイス、バーエンド検出センサー、材料マガジンまたはローラーテーブルが含まれます。送り機構は、各切断前にバーを正確な長さまで前進させます。クランプバイスはブレードの両側でバーを固定し、振動を防ぎます。バーエンドの検出とトリミングにより、最初の使用可能なカットが無駄にならないようにします。
制御と自動化
制御システム (通常は PLC または CNC ユニット) は、すべての移動軸を調整し、さまざまな材料タイプに応じた切断プログラムを保存します。マンマシンインターフェイスにより、オペレーターは切断長さ、ブレード速度、バッチ数量を設定できます。最新の機械の多くは、生産データの監視やメンテナンス スケジュールの管理のためにプラント ネットワークへの接続も提供しています。
さまざまなサプライヤーを比較する場合、これらのコンポーネントの品質がカットあたりのコストに直接影響することに注意すると役立ちます。堅牢なクランプシステムが振動を軽減し、ブレードを保護します。適切に設計された制御システムにより、異なるバー直径間の切り替えが迅速になり、エラーが発生しにくくなります。
あなたのショップに最適な自動丸鋸盤の選び方
機械を選択するための実際的なアプローチは、材料のエンベロープ、必要な切断長さ、および目標のサイクル タイムに機械を適合させることです。最も高価なマシンが自動的に最適になるわけではありません。最適な選択は、カットあたりのブレードコストを妥当に抑えながら、特定の材料範囲を必要な速度でカットできるものです。
以下の表は、購入前に議論する必要がある主要な選択パラメータをまとめたものです。
| パラメータ | 考慮すべき一般的な範囲 | 購入決定への影響 |
|---|---|---|
| バー直径容量 | 20 mm ~ 250 mm、シリーズによる | マシンが生産構成内の最大のバーを処理できるかどうかを定義します |
| 刃径 | 250 mm ~ 500 mm、バーの容量に適合 | 切削深さとカットあたりの最小ブレードコストに影響します |
| 1サイクルあたりの送り長さ | 最大1,000mm以上 | 長いバーを位置を変更せずに切断できるかどうかを決定します |
| 切削材料 | 炭素鋼、合金鋼、軸受鋼、ステンレス鋼 | 硬い材料はより多くの電力と異なるブレードグレードを必要とします |
| サイクルタイム | ソリッドバーの場合、1 カットあたり 15 ~ 60 秒 | 切断ステーションの毎日の生産能力を直接駆動します。 |
| 自動化レベル | 自動供給、バーエンドトリミング、自動アンロード | 人件費と切断プロセスのばらつきを削減します。 |
最も一般的な購入ミスは、実際の材料の硬度や生産量を確認せずに、価格や公称能力だけで機械を選択することです。 150 mm 合金鋼に対応する機械では、予想よりもはるかに遅い送り速度でその材料を切断する場合があります。作業のほとんどが 60 mm バーであり、大型の機械のブレードのコストが不釣り合いに高い場合、250 mm の定格能力を持つ機械は役に立ちません。
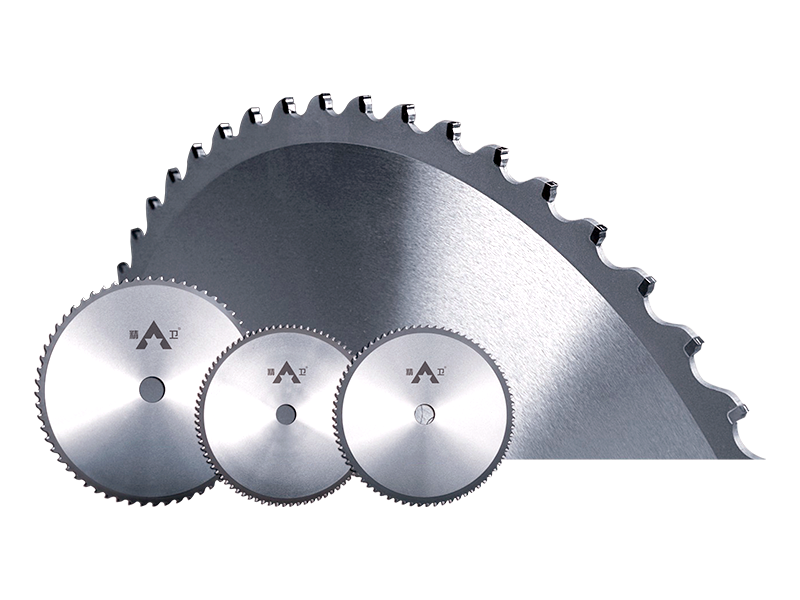
2 番目によくあるリスクは、機械と鋸刃の関係を無視することです。自動丸鋸は、材料と機械の速度範囲に合わせた刃を使用すると最高のパフォーマンスを発揮します。ブレードの仕様は切断品質、サイクルタイム、運用コストに直接影響するため、ブレードは別個に購入するのではなく、装置システムの一部として考慮する必要があります。
切削サイクルが実際にどのように機能するかについて詳しくは、このガイドを参照してください。 自動丸鋸盤 101 送りと速度の設定がブレードの選択とどのように影響するかを説明します。メーカーに関係なく、市場に出回っているほとんどの自動丸鋸に同じ原理が適用されるため、参考になります。
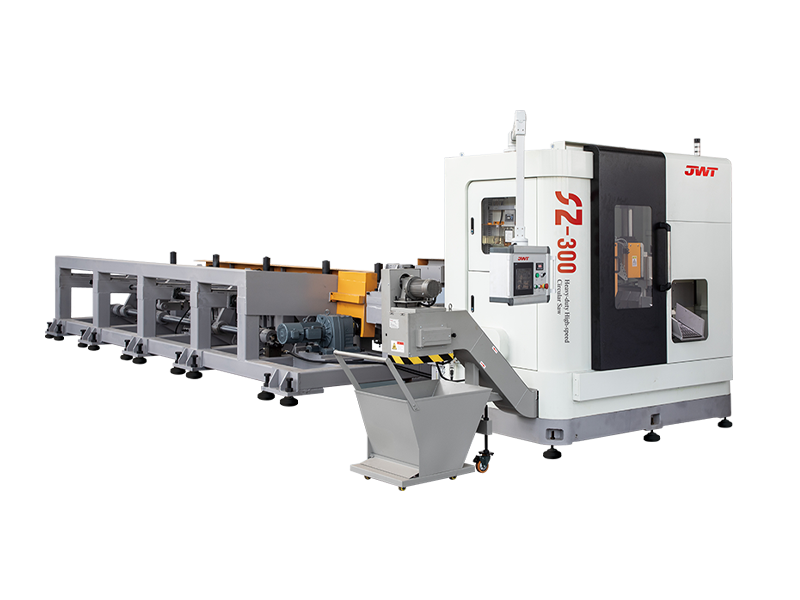 ステンレス用強力高速マルノコ 超高速プラットフォームに基づいたこの頑丈な鋸は、ステンレス鋼の切断用に設計されています。強化された剛性とブレード寿命により、自動化された大量作業に移行する工場にとって信頼できる選択肢となります。 製品を見る→
自動丸鋸が最も効果を発揮する場所
この装置は多くの金属加工環境で役立ちますが、特定の業界では自動化への移行により明らかに恩恵を受けています。
鍛造
鍛造 shops typically need to cut billets from alloy steel or carbon steel bars at a consistent length. The blanks are then heated and forged into parts such as crankshafts, gears, or connecting rods. Because the forging process assumes a fixed billet volume, any variation in cut length causes deviations in the finished part. Automatic circular saws provide the repeatability that forging operations need. A high-speed machine can also feed the furnace line without human intervention, reducing the labor required for this stage.
ベアリングの製造
ベアリングリングと転動体は高級ベアリング鋼から製造されています。材料は硬く、切断品質は優れている必要があり、通常生産量は多くなります。自動丸鋸はバリを最小限に抑えた正方形の切断面を生成し、その後の旋削や研削で除去される材料の量を削減できるため、この用途に最適です。その結果、下流工程での材料消費量が減り、工具寿命が長くなります。
チューブとパイプの切断
構造用チューブ、ボイラーチューブ、または油圧シリンダーの用途では、切断プロセスで円形部分を潰すことなく薄い壁を処理する必要があります。この目的には高速パイプソーが利用可能で、自動供給システムにより、長時間の生産でも切断がチューブの軸に対して垂直に保たれます。
サイクルタイムが主な焦点となる鍛造環境では、 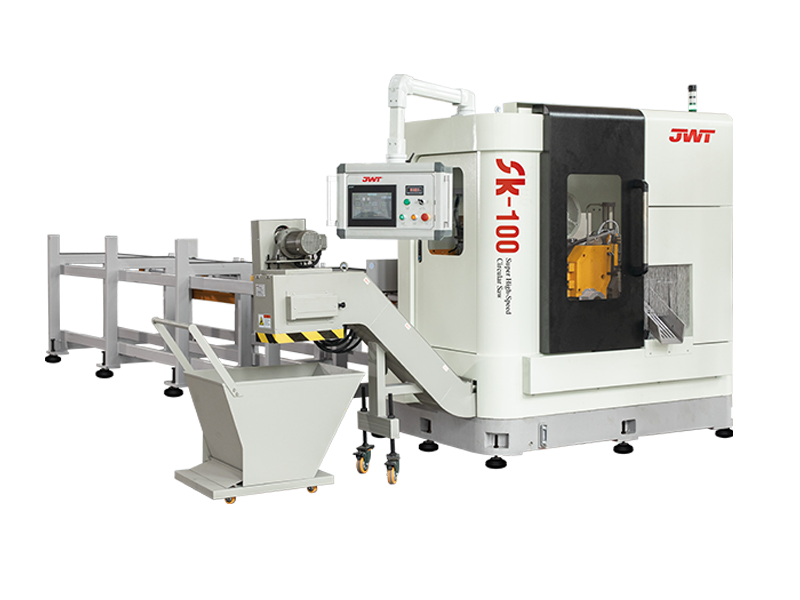 最大の処理量を実現する超高速丸鋸 鍛造環境向けに設計されたこの超高速鋸は、長さの精度を維持しながら、カットあたりのサイクル時間を短縮します。自動化されたブランク準備ラインに適合し、大規模な材料フローの統合をサポートします。 製品を見る→ 最大のスループットが必要なジョブ向けに、より高い切断速度範囲が追加されます。このタイプの機械は、カットあたりのサイクル タイムを短縮しながら、下流プロセスで一貫した長さの精度を維持する必要がある工場向けに設計されています。
自動生産ライン
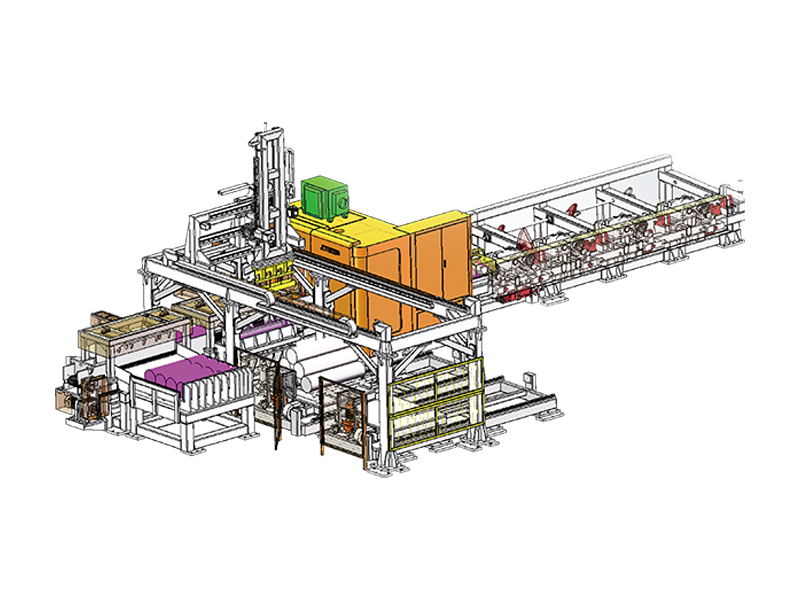
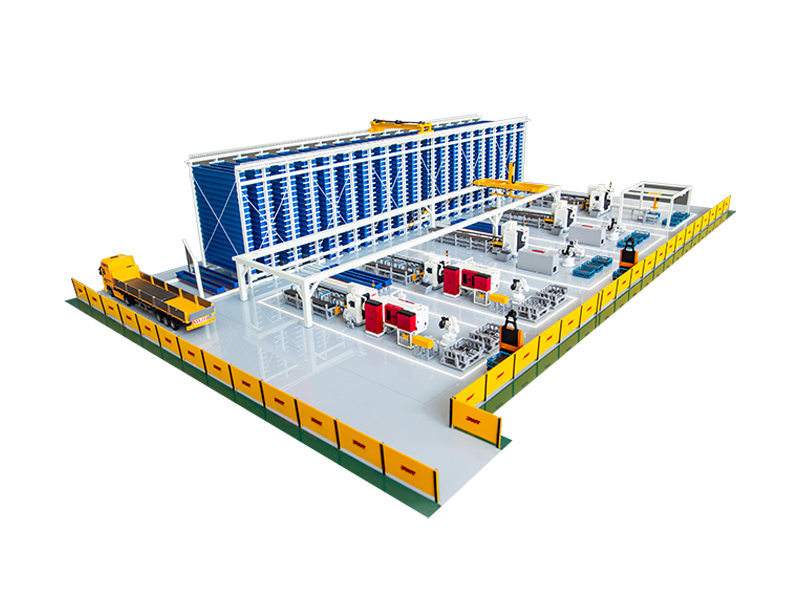
多くのショップは 1 つのノコギリを探していません。彼らは、より大きな材料の流れに適合する切断ステーションを探しています。自動丸鋸は、多くの場合、保管ラック、コンベヤ、面取り機、およびロボットによるアンロードと組み合わせられます。この統合により、切断ステーションは完全なブランク準備ラインの一部として動作できるようになります。潜在的なサプライヤーを評価するときは、この完全なプロセスを作成するために必要な鋸と下流の機器の両方を供給できるかどうかを尋ねる価値があります。ここで、切断と面取りを統合したアプローチにより、さらなる節約が可能になります。
金属切断用の自動丸鋸盤の選択は、最終的に 3 つの質問に帰着します。機械は実際に稼働する材料の直径と長さをカバーしていますか?生産目標をサポートするサイクルタイムでこれらの材料を切断しますか?また、刃の寿命と仕上げの要件を考慮した場合、カットあたりのコストは現在の方法よりも低くなりますか? 3 つの質問すべてに対する答えが「はい」の場合、そのマシンは確実な投資となります。
機械自体を超えたサプライヤーの能力も考慮する価値があります。社内でブレードを生産し、鍛造およびベアリング用途で実績のある経験を持つメーカーは、耐用年数全体にわたって機器をサポートできます。のような企業 浙江省景偉工作機械 は、さまざまな高速丸鋸、専用鋸刃、チャッキングマシン、自動生産ラインを提供します。この統合された製品構造により、購入者は 1 つのパートナーから完全な切断ソリューションを調達できるため、メンテナンスとプロセスの改善が簡素化されます。
適切な自動丸鋸は、単に高速な装置ではありません。これは、より予測可能でコスト効率の高い金属切断作業の基盤となります。
丸鋸盤や生産ラインにご興味がございましたら、ぜひご相談ください。
CONTACT DETAILS
Zhejiang Jingweite Machine Tool Co.,Ltd.
- 浙江省嘉興市海塩市望海ハイテク工業団地吉宜路661号
- TEL:+86-0573-86035661
- E-Mail: [email protected]
製品
Quick link
携帯端末
