

横型高速バンドソーマシン: それが何であり、なぜ金属店に愛されるのか
 2026.08.25
 業界ニュース
横型高速バンドソーマシンとは?
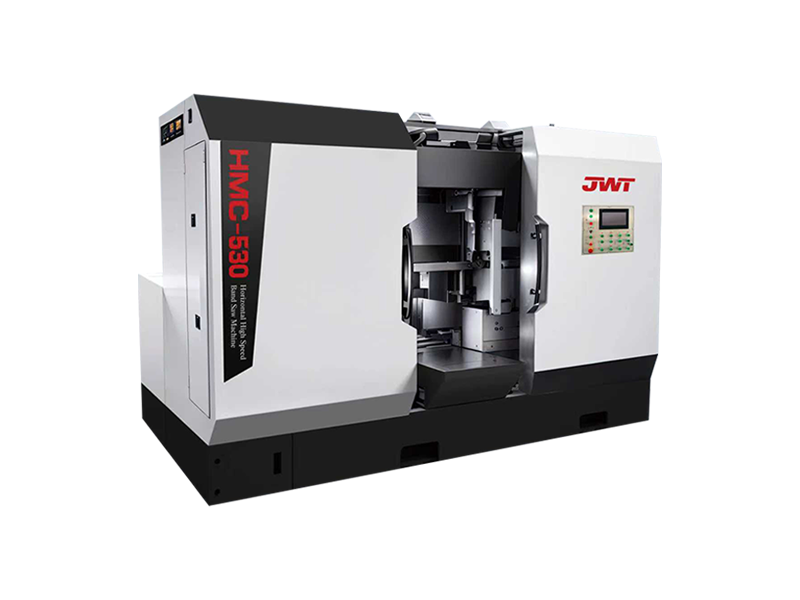
横型高速バンドソー マシンは、ワークピース上で水平に移動する連続したループ状の刃で中実の棒、チューブ、パイプ、構造用鋼をスライスするように設計された金属切断ツールです。不規則な切断やフリーハンド切断に適した垂直バンドソーとは異なり、水平設計はソーフレームを材料の固定片上に下げるため、生産環境での直線的で繰り返し可能な切断に最適です。名前の「高速」の部分は、従来のバンドソーと比較して高い切断速度で動作するブレードの能力を指し、これにより切断品質を犠牲にすることなくサイクルタイムが大幅に短縮されます。
これらの機械は、大量の棒材を所定の長さに迅速かつ正確に切断する必要がある金属加工工場、鉄鋼サービス センター、造船所、製造工場での定番となっています。刃は弓のこのように前後に往復するのではなく、連続した一方向に動くため、切断がよりスムーズになり、熱の発生が少なく、摩耗が遅くなります。
高速切断機構のしくみ
横型高速帯鋸盤の核となるのは、標準的な帯鋸盤よりも大幅に高い速度で 2 つ以上のホイールの周りでブレードを回転させる駆動システムです。これは通常、可変周波数駆動 (VFD) モーターまたは多段変速ギアボックスによって実現され、オペレーターが切断する材料に基づいてブレードの速度を調整できるようになります。ステンレス鋼や工具鋼などの硬い金属は、過剰な熱の蓄積を防ぐために遅い速度が必要ですが、アルミニウムや軟鋼などの柔らかい材料ははるかに速く切断できます。
動作中、鋸フレームは、制御された油圧または重力によってクランプされたワークピース上に下降します。センサーと送り速度制御は、ブレードが材料に進入する速度を制御し、ブレードの寿命と切断精度に対する速度のバランスをとります。最新のユニットの多くには自動送り速度調整機能が搭載されており、切削抵抗を感知してリアルタイムでブレードを減速または加速して、ブレードの破損や早期の鈍化を防ぎます。
これらの機械を効率的にする主要なコンポーネント
の主要部分を理解する 横型高速バンドソーマシン オペレーターが問題をトラブルシューティングし、最高のパフォーマンスを維持するのに役立ちます。以下は、切断速度と精度に最も直接的に影響を与えるコンポーネントです。
- ブレードホイール: 帯鋸ブレードを連続ループ経路に沿ってガイドする駆動ホイールとアイドルホイール。
- ブレード ガイド: 超硬ガイドまたはローラー ガイドがワークピースの近くに配置され、ブレードの安定性を維持し、高速切断時のふらつきを防ぎます。
- 油圧バイス: 材料を所定の位置にしっかりとクランプするため、振動が切断精度に影響を与えません。
- 冷却システム: 切削液をブレードに供給して、高速走行時に重要となる摩擦で発生する熱を軽減します。
- コントロール パネル: オペレーターはブレード速度、送り速度、切断長を設定でき、多くの場合、繰り返しジョブ用にプログラム可能なプリセットが使用されます。
標準バンドソーではなく高速モデルを選択するメリット
標準的な水平バンドソーから高速バージョンにアップグレードするショップは、通常、スループットの違いにすぐに気づきます。ブレード速度が速いほど、シフトごとに完了する切断数が多くなり、部品ごとの人件費が削減され、顧客の注文に対する納期が短縮されます。これらの機械は、生の速度を超えて、よりきれいな切断エッジを生成する傾向があり、バリ取りや研削などの二次仕上げ作業の必要性が減ります。
もう一つの利点は刃の寿命です。ブレードをより速く動かすと寿命が延びるというのは直観に反するように思えるかもしれませんが、高速モデルはより優れた熱放散とより正確な送り制御を備えて設計されており、実際に摩擦や材料の結合によって引き起こされる摩耗が軽減されます。これは、ブレードの交換が減り、ダウンタイムが減り、機械の耐用年数全体にわたって消耗品のコストが削減されることを意味します。
材料の種類ごとの切削速度の比較
| 材質 | 推奨ブレード速度 (フィート/分) | 代表的な用途 |
| 軟鋼 | 200-350 | 構造用バー、パイプ |
| ステンレス鋼 | 80-150 | 食品機器、医療部品 |
| アルミニウム | 400-600 | 航空宇宙、押出材 |
| 工具鋼 | 60-120 | 金型製作 |
購入する際に注意すべきこと
すべての横型高速バンドソー マシンが同じように構築されているわけではなく、適切なバンドソー マシンの選択は、ショップが扱う作業の種類に大きく依存します。購入する前にこれらの要素を考慮してください。
- 切断能力: 円形、正方形、長方形の最大切断能力を確認して、一般的な在庫サイズと一致していることを確認してください。
- ブレード速度範囲: 機械が柔らかい金属と硬い金属の両方を効率的に処理できるように、広い調整範囲を探してください。
- 自動化レベル: 半自動機械は手動のクランプとサイクル開始を必要としますが、全自動モデルはクランプ、切断、および材料の前進を自動的に処理します。
- フレームの剛性: より重く、より剛性の高いフレームにより振動が低減され、高速での切断の真直性が向上します。
- ブレード テンショニング システム: 速度が増加しても精度を維持するには、一貫した信頼性の高いテンションが不可欠です。
手動フィードと自動フィードのオプション
手動供給機を使用すると、オペレータはブレードが材料にどのくらいの速さで下降するかを直接制御できるため、多様で少量の作業を行う小規模な工場に役立ちます。一方、自動供給機は、油圧またはサーボ駆動システムを使用して、事前設定されたパラメータに基づいて下降速度を制御するため、手動での調整よりも一貫性が重要な大量生産に適しています。
切断速度を一定に保つためのメンテナンスのヒント
定期的なメンテナンスは、何年も良好に動作する機械と、数か月後に精度が低下し始める機械を分けるものです。ブレードの張力は毎日チェックする必要があります。高速切断中にブレードが緩むとふらつき、表面に角度や凹凸が生じるためです。冷却剤の流れが不十分だとブレードの摩耗が早まり、過剰な熱で金属が変色する可能性があるため、冷却剤のレベルと濃度にも日常的な注意が必要です。
また、ガイドが磨耗すると切断中にブレードが曲がり、速度と精度の両方が低下するため、ブレード ガイドとホイール ベアリングを月に一度点検する価値があります。油圧システムを適切に満たし、エアポケットのない状態に保つことで、バイスクランプが一定の圧力で確実に固定されます。これは、最終切断で不安定性がより顕著になる高速設定で機械を実行する場合に特に重要です。
高速切断の速度を低下させるよくある間違い
たとえ良く作られた横型高速バンドソーマシンであっても、正しく操作されないとパフォーマンスが低下する可能性があります。最もよくある間違いの 1 つは、材料の厚さに対して間違ったブレード ピッチを使用することです。これにより、歯が詰まったり、早期に剥離したりすることがあります。もう 1 つの一般的な問題は、材料の種類に関係なく、すべてのジョブでブレードを最大速度で実行することです。これにより、ブレードの寿命が短くなり、ブレードの交換頻度が高くなることで実際に全体の生産性が低下する可能性があります。
適切なワーククランプを省略すると、結果が悪くなるもう 1 つの原因があります。材料がしっかりと固定されていないと、高速切断中の振動によりブレードがずれてしまい、部品のスクラップや材料の無駄が発生する可能性があります。切断を開始する前に、適切なクランプとブレードの位置合わせを確認するために数秒余分に時間を費やすことは、シフト中の速度と部品の品質の両方に大きな効果をもたらします。
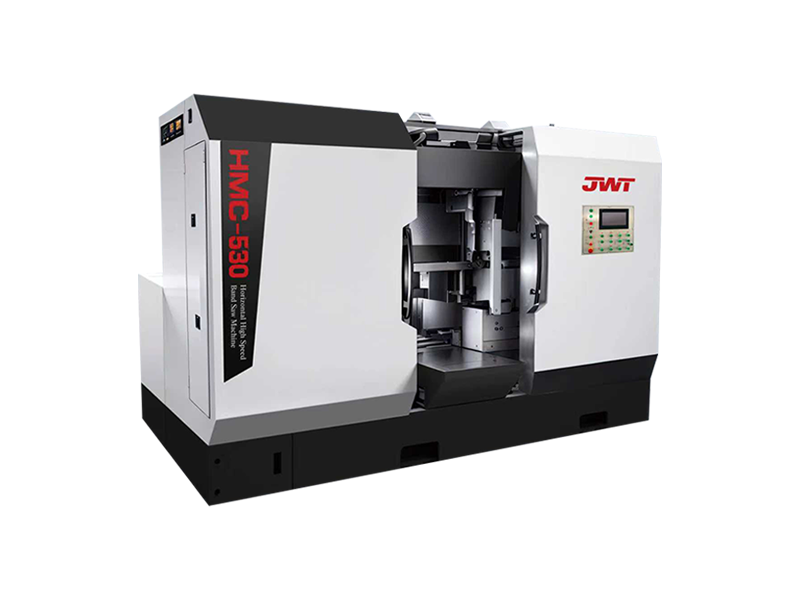
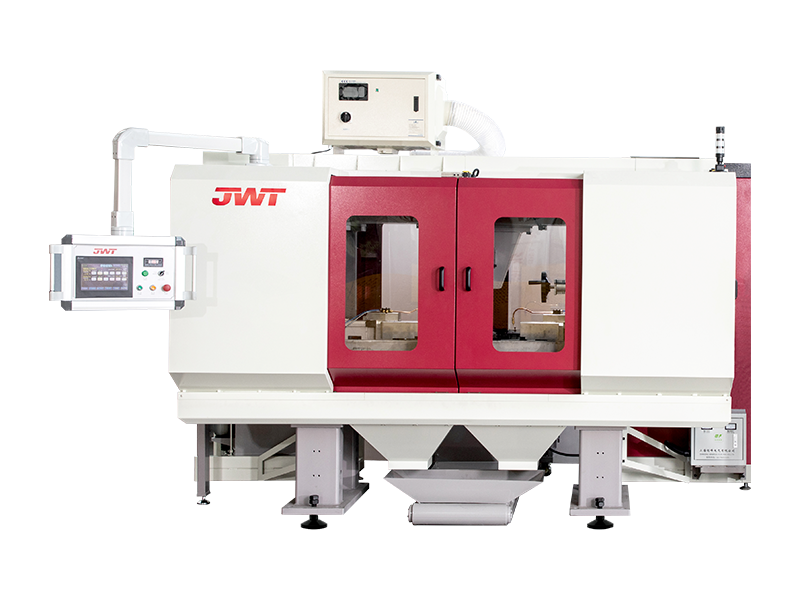
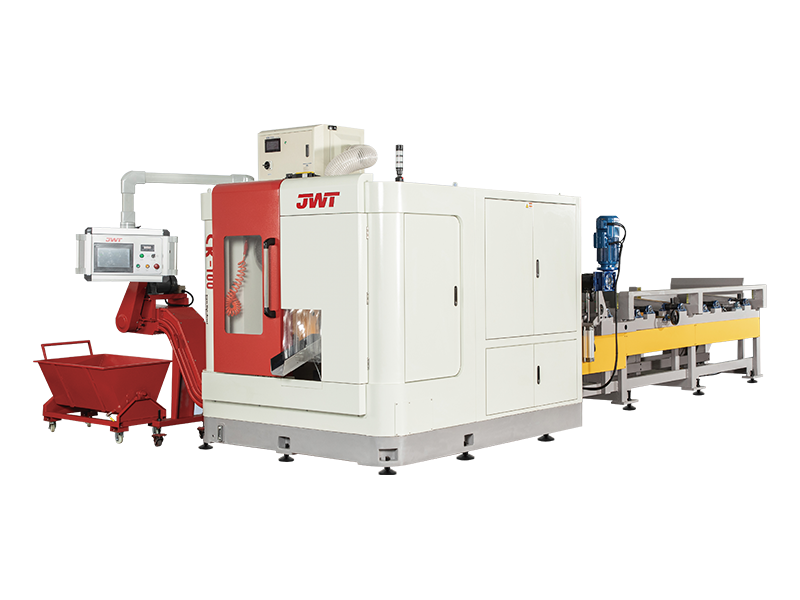
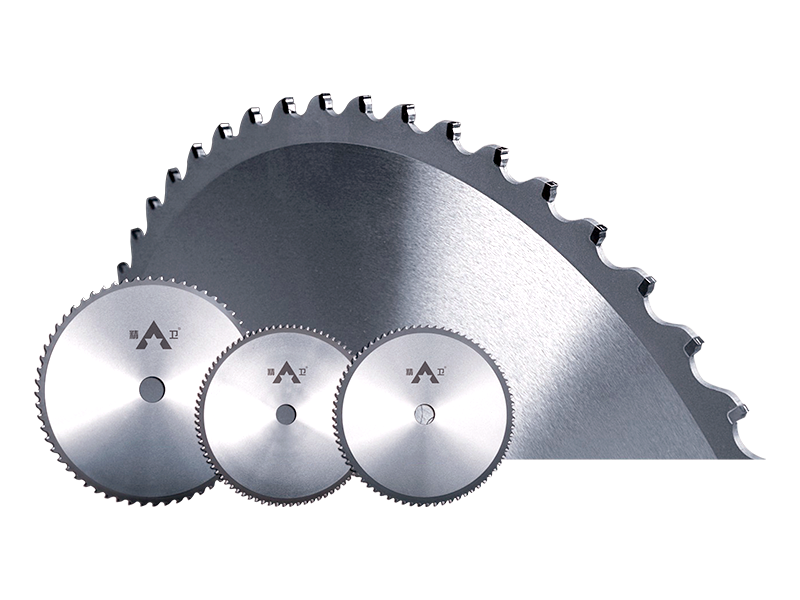
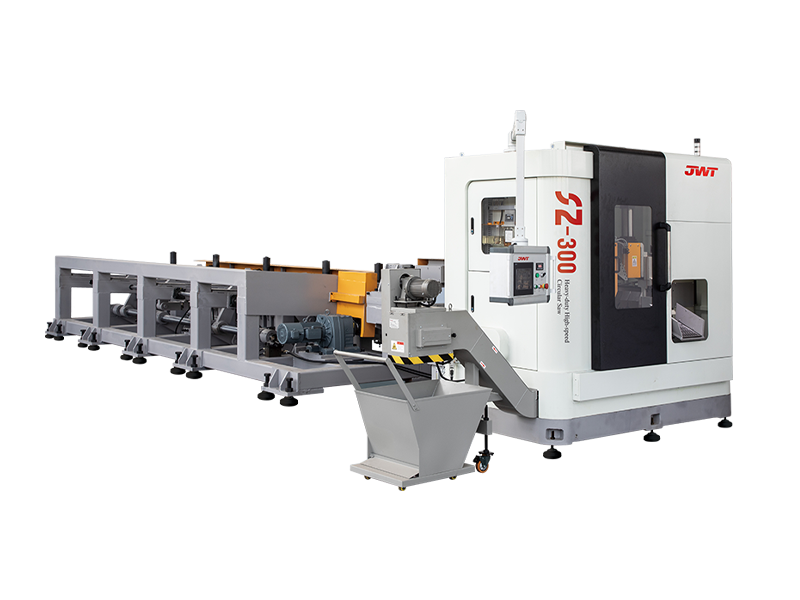
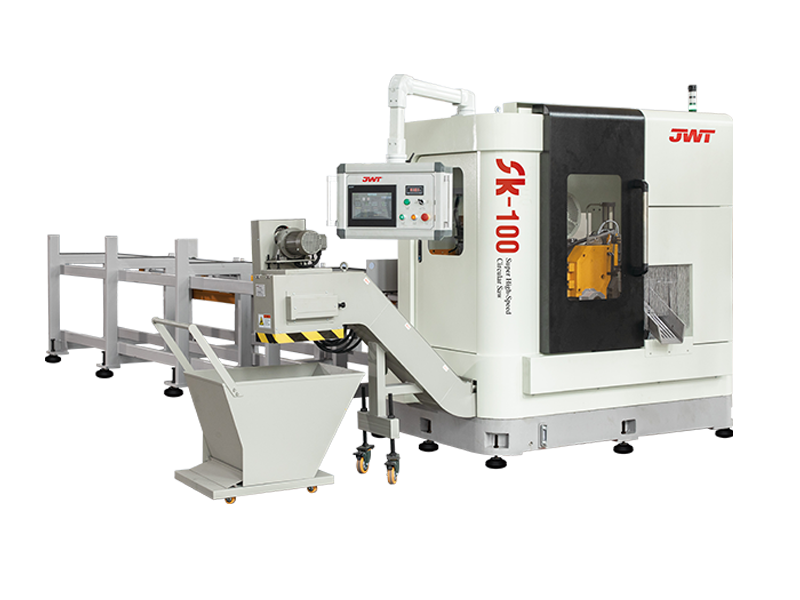
丸鋸盤や生産ラインにご興味がございましたら、ぜひご相談ください。
CONTACT DETAILS
Zhejiang Jingweite Machine Tool Co.,Ltd.
- 浙江省嘉興市海塩市望海ハイテク工業団地吉宜路661号
- TEL:+86-0573-86035661
- E-Mail: [email protected]
製品
Quick link
携帯端末
